

Industrie nieuws
 Thuis / Nieuws / Industrie nieuws / MIL-STD-883 Methode 1014: Fijne en grove lektesten uitgelegd voor afgedichte RF-onderdelen
MIL-STD-883 Methode 1014: Fijne en grove lektesten uitgelegd voor afgedichte RF-onderdelen
 2026.11.11
 Industrie nieuws
Een verzegelde module komt terug van het testhuis met een heliumwaarde van 8 × 10⁻⁸ atm·cc/s en één regel papierwerk: "zegeltest volgens MIL-STD-883 Method 1014." Engineering wil een oordeel, kwaliteit wil een handtekening, en beiden staren naar een norm die weigert ook maar één cijfer uit te delen.
Eerst het praktische antwoord: methode 1014 vertelt u hoe u een afdichtingstest moet uitvoeren, niet wat uw onderdeel moet overleven. De afkeurlimiet komt uit de apparaattekening, uit de apparaatspecificatie of uit de volumegebaseerde limieten binnen de methode zelf, en verschuift met het interne holtevolume van de verpakking. Als u dat onderscheid verkeerd maakt, gooit u goede hardware weg of verzendt u een lek met een schoon ogend testrapport.
Welke methode 1014 omvat en wat het aan u overlaat
MIL-STD-883 is het testmethodedocument voor micro-elektronische apparaten, en Methode 1014 is de afdichtingstest. Het heeft twee helften die elkaar nauwelijks overlappen. Bij een fijne lektest wordt gebruik gemaakt van een tracergas, normaal gesproken helium, om lekken op te sporen in het gebied van ongeveer 1 × 10⁻⁹ tot 1 × 10⁻⁵ atm·cc/s. Bij een bruto-lektest wordt alles boven ongeveer 1 × 10⁻⁵ atm·cc/s opgepikt, waarbij het lek groot genoeg is om te worden weergegeven als een bellenstroom of om te worden geregistreerd als penetrante gewichtstoename.
Fijne lektesten worden vervolgens opgesplitst in vaste en flexibele voorwaarden. Een vaste voorwaarde past op elk onderdeel dezelfde bomdruk en verblijftijd toe, wat redelijk is voor kleine holtes en misleidend voor grote. Dankzij de flexibele toestand kan het laboratorium de druk en de verblijftijd berekenen op basis van het interne volume van de verpakking, zodat een gemeten waarde weer kan worden omgezet in een werkelijk lekpercentage.
| Conditie | Techniek | Wanneer het wordt gebruikt |
|---|---|---|
| A1 | Helium fijn lek, vaste parameters | Kleine holtes waar een vaste bomdruk en verblijfplaats gelden |
| A2 | Helium fijn lek, flexibele parameters | Grotere holtes; bomdruk en weektijd worden berekend op basis van het interne volume |
| A3 / A4 | Perfluorkoolstof fijn lek | Gevallen waarin blootstelling aan helium onpraktisch is; bevestig de letters tegen uw revisie |
| B1 | Grof lek, perfluorkoolstofbel | Zichtbare bellenstroom die ontsnapt uit een ondergedompeld deel |
| B2 | Grove lekkage, penetrante gewichtstoename | Grove lekken gedetecteerd door het wegen van de door het pakket opgenomen penetrant |
Elk van deze omstandigheden is een techniek, geen limiet. De limiet is een afzonderlijke beslissing, en deze bepaalt of uw lezing van 8 × 10⁻⁸ een voldoende of een herwerkticket is.
Leksnelheidsspectrum: welke test ziet welk lek
10⁻⁹ 10⁻⁸ 10⁻⁷ 10⁻⁶ 10⁻⁵ 10⁻⁴ 10⁻³
Indicatieve detectievensters in atm·cc/s; De echte gevoeligheid hangt af van het caviteitsvolume, de gekozen toestand en de kalibratie van het instrument.
Fijn lek vóór grof lek: de volgorde is niet optioneel
Bij methode 1014 wordt verwacht dat de fijne lektest wordt uitgevoerd vóór de grove lektest, en de reden is fysiek. De fluorkoolstof die wordt gebruikt voor bellentesten is zwaar, bevochtigt oppervlakken en kan lang genoeg in een gaatje blijven zitten om deze voor de massaspectrometer te verbergen. Voer de tests in de verkeerde volgorde uit en een lek kan er strak uitzien.
Het testen van helium zelf is een proces in twee stappen. Het onderdeel wordt onder druk gezet in helium, zodat de tracer in een lek wordt gedwongen en vervolgens naar een massaspectrometer wordt verplaatst die meet hoeveel helium er weer naar buiten ontsnapt. Wat de detector ziet, is niet het werkelijke lekpercentage. Het is een gemeten snelheid die afhangt van de hoeveelheid helium die erin is gegaan, hoe lang het onderdeel heeft gezeten voordat het werd gelezen en hoe snel het gas uit de holte ontsnapt.
Het caviteitsvolume is de variabele die mensen eruit haalt. Een grote holte absorbeert meer helium, waardoor de gemeten snelheid omhoog gaat, terwijl een kleine holte een zwakker signaal geeft en een strakkere drempel nodig heeft om zinvol te zijn. Dat is de reden waarom een enkel algemeen lekpercentage dat in een e-mail wordt vermeld, heel weinig waard is.
Schematisch: de uitwerplijn stijgt met het caviteitsvolume
Alleen schematische trend, geen gemeten waarden. Neem de werkelijke limieten uit de tabel in de huidige herziening van methode 1014 en uit uw apparaattekening.
Twee delen met identieke lekken kunnen daarom verschillende meetwaarden opleveren, en twee delen met verschillende lekken kunnen dezelfde meetwaarden opleveren. De flexibele voorwaarde bestaat juist om die dubbelzinnigheid uit de gegevens te verwijderen.
Waar de afdichtingstest en RF-hardware elkaar ontmoeten
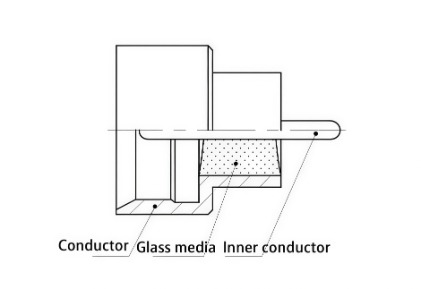
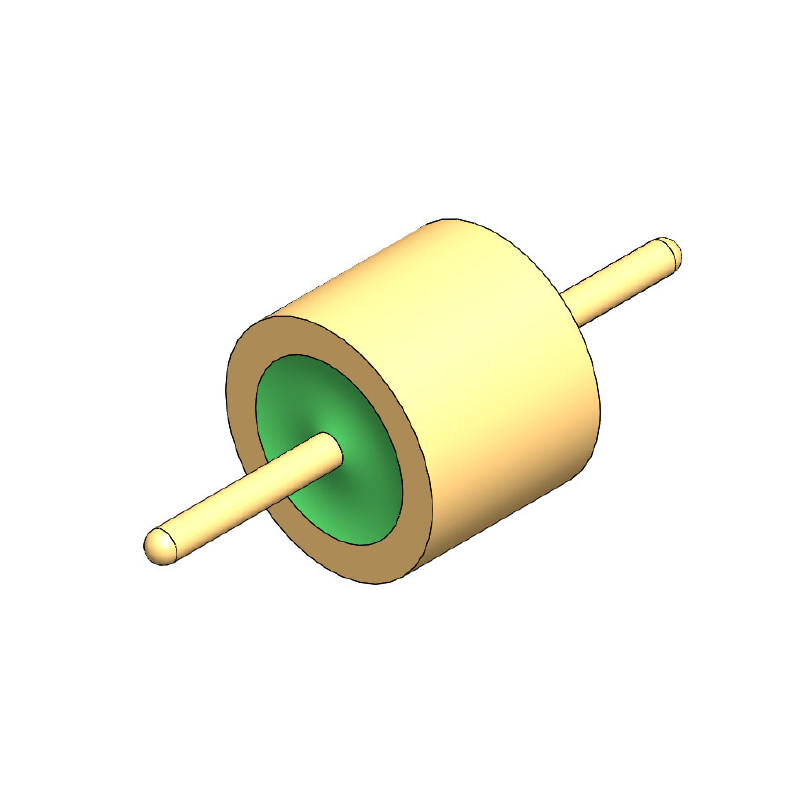
Bij RF-hardware is de hermetische barrière zelden een keramisch deksel. Vaker is het een glas-op-metaal-afdichting: een glaskraal versmolten in een metalen behuizing met een centrale pin erdoorheen, of een afgedicht connectorlichaam gebouwd rond een glas isolator die de geleider door de muur voert zonder de drukintegriteit te verliezen.
Die onderdelen falen op voorspelbare plaatsen. Het grensvlak tussen glas en metaal komt op de eerste plaats, omdat de verbinding tegelijkertijd mechanisch en chemisch is, en elke holte, bel of onvolledige bevochtiging een lekpad wordt. De porositeit van het plateren komt op de tweede plaats: een porie die het basismetaal bereikt, veroorzaakt een langzaam lek dat een bellentest nooit zal zien. De derde is de verbinding zelf, waarbij een onvolledige soldeer- of lasnaad een opening achterlaat die verder opengaat onder thermische cycli.
Isometrisch aanzicht: waar een afgedichte doorvoer lekt
Schematische doorsnede van een afgedichte doorvoer: de glaskraal en de dekselverbinding zijn de twee gebruikelijke lekpaden.
Het holtevolume in een coaxiale doorvoer is klein, vaak een fractie van een kubieke centimeter, dus de toepasselijke fijne leklimiet ligt aan de krappe kant van het bereik. Een leegte die cosmetisch zou zijn in een groot hybride pakket, kan een kleine connectorbehuizing regelrecht buiten de specificaties duwen.
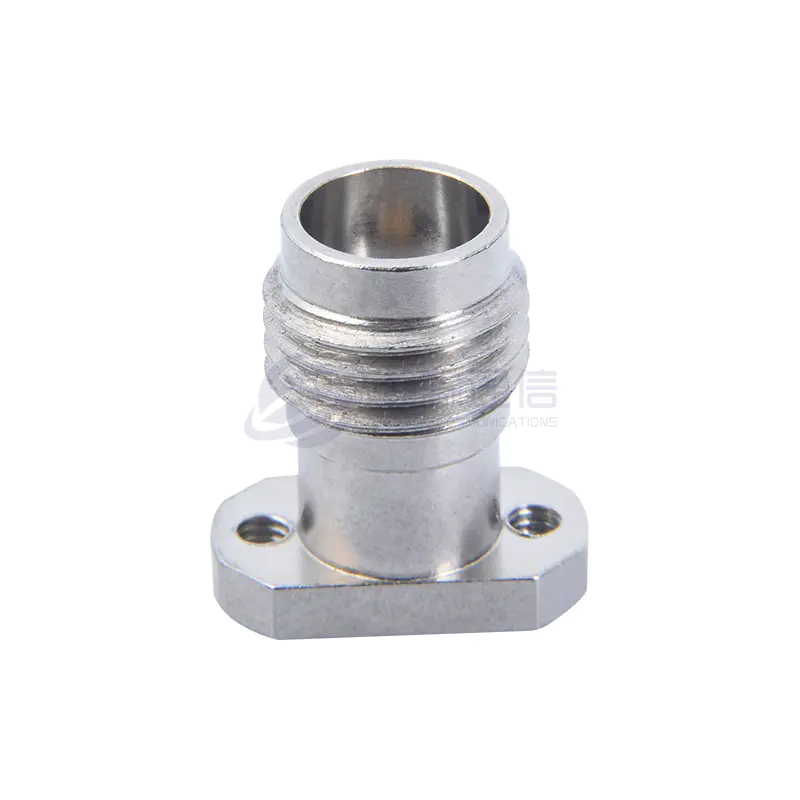
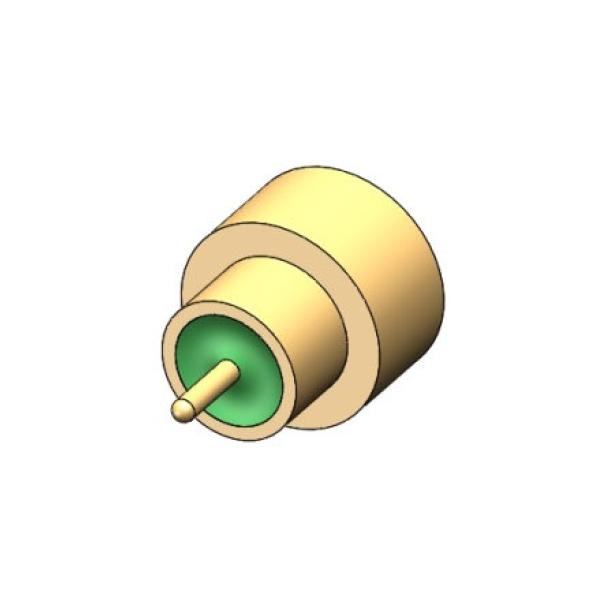
 RF-glasisolator voor hermetische doorvoeren Glasgesinterde 50Ω RF-isolator voor compacte hermetische doorvoeren, relevant daar waar een klein holtevolume fijne lekgrenzen bijzonder krap maakt. Bekijk Product →
De test uitvoeren zonder een week te verbranden
De meeste vertragingen bij de afdichtingstests zijn eerder te wijten aan de voorbereiding dan aan het instrument. Een paar gewoonten houden het schema intact:
- Bak de onderdelen droog voordat u ze bombardeert. Vocht in de holte concurreert met helium en produceert metingen die tussen runs afwijken.
- Controleer vóór elke batch de omgevingsheliumachtergrond. Een cilinderwissel of een lekkende fitting in de buurt zal de basislijn optillen en goede onderdelen in mislukkingen veranderen.
- Houd de overdrachtstijd van bom naar detector kort en identiek voor elk monster. De conversie van methode 1014 gaat uit van een bekende wachtperiode; een lange koffiepauze maakt dit ongeldig.
- Controleer de massaspectrometer aan het begin en einde van de dienst tegen een gekalibreerd heliumlek met een bekende waarde.
- Behandel de onderdelen met schone handschoenen en een gevoerde pincet. Een kras op een glaskraal is een nieuw lekpad dat nog niet bestond toen het onderdeel werd gebouwd.
- Noteer de conditiebrief, bomdruk, verblijftijd, wachttijd en instrument-ID op het gegevensblad, niet alleen de uiteindelijke meting.
Dat laatste punt is belangrijker dan het lijkt. Als een klant twee jaar later een storing betwist, zijn de conditiebrief en de verblijftijd meestal het enige bewijs dat laat zien of de test en de specificatie daadwerkelijk met elkaar overeenkwamen.
Wat u op de tekening moet zetten voordat u bestelt
Aankooprisico op hermetische onderdelen is vrijwel altijd specificatierisico. De leverancier bouwt naar de tekening, het testhuis test naar de inkooporder, en als die twee documenten het niet eens zijn, belandt het argument in je inbox. Schrijf het volgende in de tekening en de bestelling:
- De methode en voorwaarde, bijvoorbeeld "afdichtingstest volgens MIL-STD-883 methode 1014, voorwaarde A2".
- De uitwerplimiet in atm·cc/s, samen met het caviteitsvolume waarvan deze is afgeleid.
- De testvolgorde, het fijne lek vóór het grove lek, plus de monstergrootte en of dit per lot of alleen kwalificatie is.
- Eventuele uitsluitingen, zoals onderdelen die niet aan fluorkoolstof kunnen worden blootgesteld vanwege een interne coating of een geabsorbeerd materiaal.
- Of het certificaat ruwe metingen, kalibratiegegevens en het achtergrondniveau van het instrument moet bevatten.
Waar de afgedichte interface een blinde RF-verbinding is in plaats van een plat deksel, moet de afdichting bovenop het drukverschil paringscycli overleven. Dat is een ander ontwerpprobleem dan het afdichten van deksels, en het hoort thuis in het specificatiegesprek voordat het eerste onderdeel wordt bewerkt.
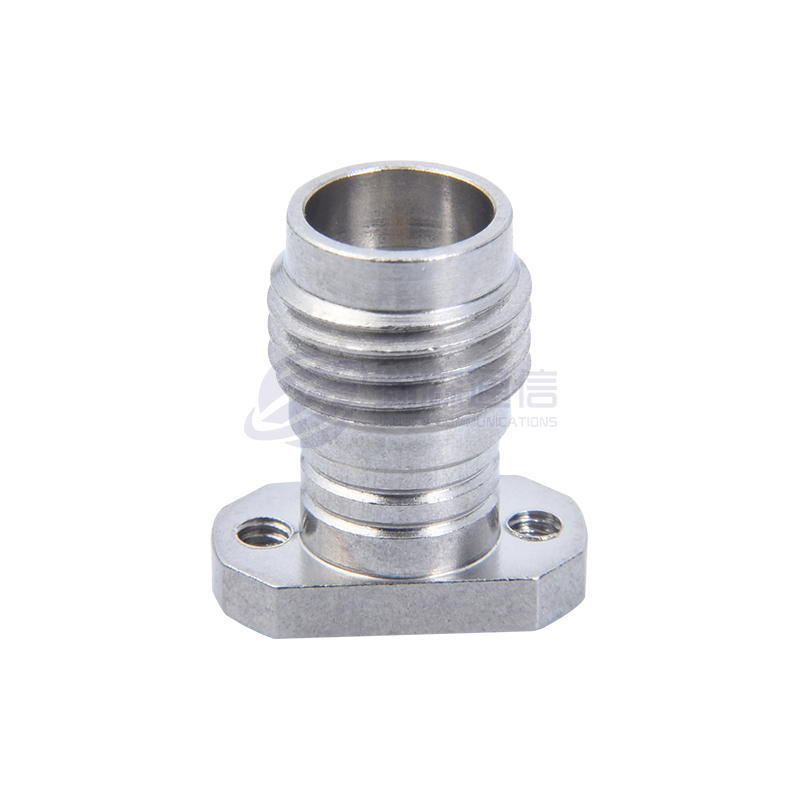
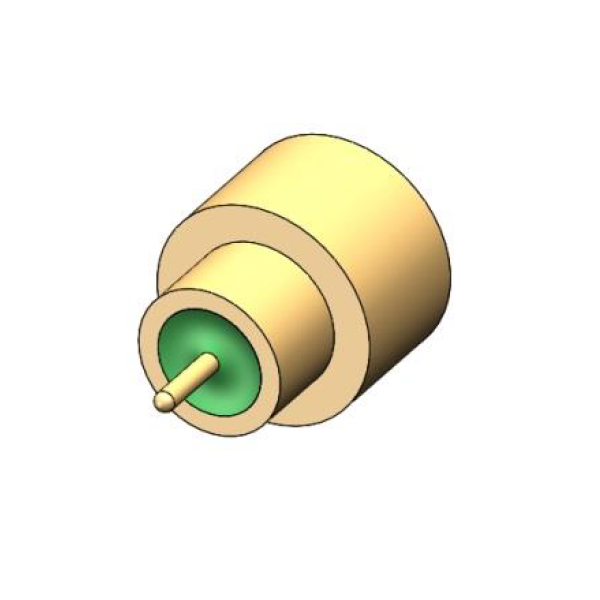
 SMP-J hermetisch afgesloten RF-connector Glas-op-metaal afdichtinged SMP-J connector for panel or tube-shell mounting, suited to blind-mate RF joints where sealing and repeated mating cycles both matter. Bekijk Product →
Faalmodi en wat ze gewoonlijk betekenen
Een mislukte afdichtingstest is een symptoom, geen diagnose. In de onderstaande tabel worden de algemene handtekeningen toegewezen aan de eerste plaats die het bekijken waard is.
| Handtekening | Waarschijnlijke oorzaak | Eerste controle |
|---|---|---|
| Het fijne lek mislukt, het grove lek gaat voorbij | Gaatje in de deksellas, holte bij het glas-op-metaal grensvlak, porositeit van de plaat | Afdichtingsdoorsnede en plaatdikte |
| Het grove lek mislukt regelrecht | Gebarsten glaskraal, onvolledige soldeerfilet, hanteringsschade | Reflow-profiel en inspectierecords |
| Gaat door bij het bouwen, mislukt na temperatuurwisselingen | Uitzettingsmismatch waardoor de glaskraal of de verbinding wordt belast | Materiaalcombinatie en hielgeometrie |
| De metingen verschillen tussen laboratoria | Omgevingsheliumachtergrond, overdrachtsvertraging, andere voorwaardebrief | Gekalibreerde lekcontrole en methodevergelijking |
Veelgestelde vragen
Wat is het verschil tussen een fijne lektest en een grove lektest?
Bij de fijne lektest wordt gebruik gemaakt van helium om lekken tussen ongeveer 10⁻⁹ en 10⁻⁵ atm·cc/s te vinden. De grove lektest vangt alles wat groter is, met behulp van bellenemissie of penetrante gewichtstoename. Een onderdeel heeft beide nodig, omdat ze blind zijn voor het bereik van de ander.
Welk lekpercentage vereist MIL-STD-883 Method 1014 eigenlijk?
Er is niet één figuur. De afkeurlimiet wordt afgeleid van het interne holtevolume van de verpakking en wordt bevestigd door de apparaattekening. Vraag de limiet en de voorwaardebrief samen, nooit de limiet alleen.
Waarom is mijn onderdeel geslaagd voor de afdichtingstest en lekt het nog steeds in het veld?
Een heliumtest is een momentopname. Reflow, koppelkracht, trillingen en thermische cycli kunnen een afdichting openen die bij de test goed was. Helium op de achtergrond of een lange overdrachtsvertraging kunnen ook een echt lek tijdens de test zelf verbergen.
Hoe lang duurt een heliumlektest?
Budgetdagen in plaats van minuten. De cyclus omvat droog bakken, weken met helium onder druk, gecontroleerd wachten en het aflezen van de massaspectrometer. Flexibele omstandigheden voor grotere holtes verlengen de doorweektijd verder.
Is methode 1014 van toepassing op RF-connectoren en kabelassemblages?
De methode is geschreven voor micro-elektronische apparaten en pakketten. De detailspecificaties van connectoren noemen vaak hun eigen afdichtingstest, dus het betreffende document moet expliciet worden vermeld. Een afgedichte connectormodule wordt doorgaans gekwalificeerd volgens methode 1014.
Wat veroorzaakt het vaakst een grove lekkage?
Een onvolledige soldeer- of lasnaad, een gebarsten glaskraal of schade die is opgelopen tijdens het hanteren en verwijderen van panelen. Fouten in grove lekkages zijn zelden subtiel en meestal zichtbaar onder vergroting als je eenmaal weet waar je moet kijken.




Op zoek naar zakelijke kansen?
Vraag vandaag nog een gesprek aan
-

+86-15715730755
-

-

Nr. 1, Longcao Road, Dongqian Lake Tourism Resort industriële zone, Yinzhou District, Ningbo City, Zhejiang, China.
Message
Copyright © Ningbo Hanson Communicatietechnologie Co., Ltd.
